机器人产业越往深处走,关节就越像一场系统工程。减速机作为关节里的核心传动部件,其竞争维度已经从额定扭矩、标称回差,扩展到批量一致性、寿命衰减和交付效率。通过观察多家机器人减速机企业,围绕量产规模、产品完整度、精密制造、客户验证和持续投入等维度,本文讨论谐波、RV 与精密行星减速机的结构差异、制造难点与一体化方向。样本企业各有侧重,仅作产业研究参考,不构成排名。图1:国内机器人减速器五强——产业链位置、技术路线与代表企业分工
核心判断
国内机器人减速机的国产化已走过从无到有的阶段,下一阶段的竞争焦点,正在从样机参数转向批量一致性、全寿命精度、交付效率和关节一体化。谐波减速机以紧凑轻量进入协作机器人和人形机器人关节,RV 减速机凭高刚度和抗冲击承载守住工业机器人重载轴,精密行星减速机覆盖轻载、末端与自动化场景。材料、机加工、热处理、装配选配、台架数据与电机驱动的协同能力,将决定企业能否获得稳定份额。
一、产业概述
1. 需求端:机器人放量,减速机规格同步扩张
先看需求侧。国家统计局公布,2025年中国工业机器人产量为77.3万套,同比增速28.0%。国际机器人联合会的数据则显示,2024年中国工业机器人安装量达到29.5万台,占全球需求的54%;本土供应商在国内市场的份额,也从2023年的47%升至57%。工业机器人本体放量,叠加人形机器人进入试制阶段,让减速机需求在数量和规格两个方向同时扩张。
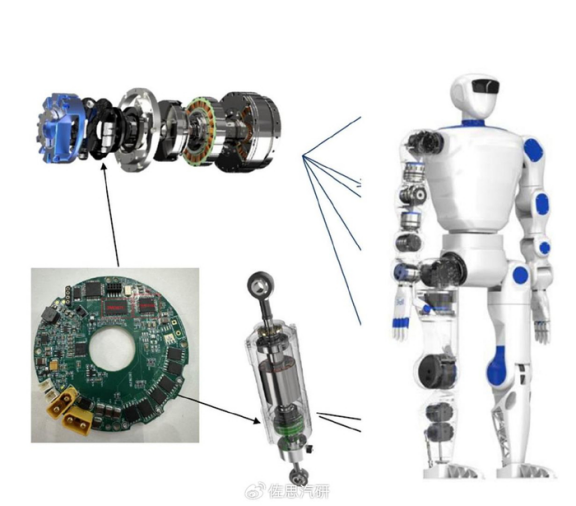
2. 产品分工:三种路线各守其位
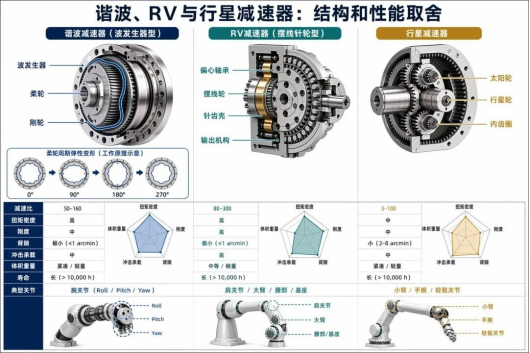
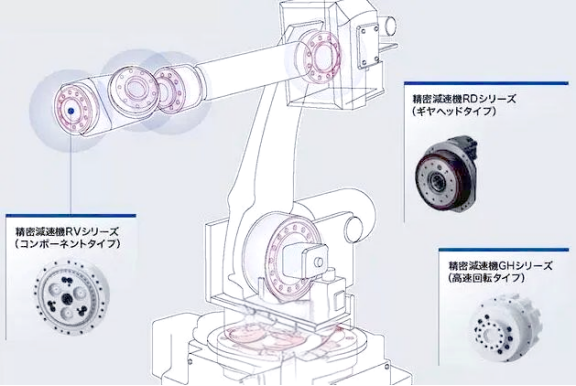
减速机安装在伺服电机与输出法兰之间,承担转速与扭矩的转换:输入高速低扭矩,输出低速高扭矩。关节的传动误差、回差、扭转刚度、启动力矩、噪声和寿命,都与这一环节直接相关。具体到选型,六轴工业机器人的肩、肘、腰等重载轴多采用 RV 减速机,腕部等紧凑位置则偏向谐波或小型精密减速机;人形机器人则要综合髋、膝、踝、肩、肘和手部的载荷、空间以及是否可回驱来配置。谐波减速机靠柔轮弹性变形实现大减速比,体积小、回差低;RV 通过摆线针轮与多点啮合,在刚度和抗冲击上占优;精密行星减速机则在效率、成本和规格覆盖上更灵活。
3. 企业路径:从专业化到一体化
从企业层面看,路径分化已经清晰。有的主攻谐波减速机与旋转执行器;有的以齿轮制造为底座,把 RV 做到规模化交付;有的长期扎根 RV 与精密自动化;有的将机床、齿轮加工和测量能力与 RV 产品打通;还有的同时覆盖行星、RV、谐波和执行单元。这些路径,分别对应专业化、规模化、装备协同和一体化能力。
4. 产能评价:不能只看额定参数
评价一家减速机企业,额定扭矩和标称回差只是起点。真正有效的产能,要同时通过柔轮或摆线轮良率、齿形与针齿位置度、轴承和偏心机构装配、润滑密封、噪声温升、寿命衰减以及机器人整机验证。名义产能如果缺少自动测量、配对选装和质量追溯,批量交付仍然会受限。
5. 产业链条:上游材料、中游装备、下游应用
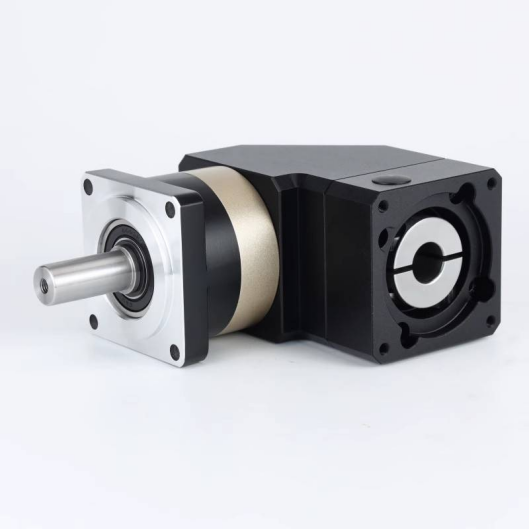
从产业链看,上游包括高韧性合金钢、轴承钢、精密铸锻件、针齿与滚针、柔性轴承、密封件、润滑脂及刀具磨料;中游需要车铣复合、滚齿插齿、磨齿、摆线轮廓加工、热处理、表面强化、三坐标和齿轮测量设备;下游连接工业机器人、协作机器人、人形机器人、数控转台、半导体设备、锂电设备和通用自动化。在移动机器人方向,亿控智能等核心部件厂商将行星减速箱与 TEC 系列电机、驱动、编码器等集成为舵轮模组,用于智能物流与柔性产线。其 TEC 系列电机功率覆盖100W至5000W,最高转速达5000rpm,配合优化磁路与驱动器协同,能有效抑制转矩波动,适应 AGV/AMR 频繁启停和复杂路径的工况需求。减速机企业的护城河,往往分散在整条工艺链,而不是集中在一张设计图纸上。
6. 新边界与新战场
人形机器人正在改变产品边界。关节数量多、空间紧、重量敏感,还要求低噪声、低启动力矩和一定可回驱能力,推动减速机与无框力矩电机、编码器、制动器、驱动器和力矩传感器集成为旋转执行器。单一减速机的售价可能因规模而承压,但系统调试、热设计、控制适配和数据服务会带来新的价值层。工业机器人市场仍然是验证高可靠性的主战场。汽车焊装、搬运和压铸等场景具有高负载、高节拍、长时间连续运行特征,减速机需要在冲击、偏载和温升下保持回差与刚度。能够积累数千小时寿命曲线、失效模式和批次统计的供应商,才有机会从样机导入走向平台定点。图2:谐波、RV与精密行星减速机的结构对比、性能取舍和典型关节应用
二、产业运行的关键逻辑
1. 本体增长与关节数量提升,形成双重放大
一台六轴工业机器人通常对应多个精密减速机,人形机器人全身自由度更多。即便部分关节采用直驱、丝杠或腱绳方案,髋、膝、肩、肘等旋转关节仍会形成可观需求。市场扩张不仅来自本体出货,也来自单机自由度和执行器集成度提升。
2. 谐波、RV 与行星减速机长期分工
谐波减速机依靠柔轮弹性变形实现大减速比,体积小、回差低,适合中小转矩和紧凑关节;RV 通过摆线针轮与多点啮合,在刚度、精度和抗冲击方面突出,适合重载轴;精密行星减速机效率高、成本和规格覆盖灵活,常用于对回差要求相对宽松的末端与自动化设备。
3. 单件精度必须升级为整机公差链
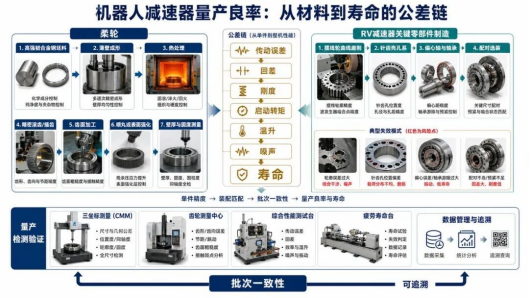
柔轮壁厚、齿形、波发生器椭圆度、摆线轮廓、针齿孔位置、偏心轴承游隙和壳体同轴度,会叠加为传动误差与回差。量产企业需要建立统计过程控制和选配数据库,借助三坐标、齿轮测量中心与综合台架,把单件尺寸与整机性能关联起来。
4. 出厂参数之外,更要验证寿命衰减
减速机出厂时达到1弧分以内,并不代表长期保持。柔轮交变应力、齿面微点蚀、轴承疲劳、润滑脂剪切与密封老化,都会改变刚度、摩擦和噪声。寿命台架需要叠加载荷谱、温度和正反转冲击,并记录精度漂移,而不只是判断是否停机。
5. 关节模组重塑价值分配
无框电机、编码器、制动器、减速机和驱动控制协同后,客户可以缩短机械与控制调试周期。减速机企业若可提供标准化旋转执行器,既能提升单关节价值量,也能更早参与机器人结构设计,但也要承担热耦合、传感标定、EMC 与软件接口责任。在移动机器人领域,亿控智能等厂商的舵轮模组也体现了类似思路:将减速、驱动、转向与承载集成为部件,减少客户选型和调试工作量。这种模块化路径,对人形机器人旋转关节的标准化同样有参照意义。
6. 降本靠工艺良率,不靠简单降价
减速机成本包含材料、机时、刀具磨耗、热处理、轴承、装配和测试。通过近净成形、专机自动化、在线测量、刀具补偿、平台化零件和批量选配提高良率,才能在价格下降时守住可靠性;缩减加工与测试,容易把成本转化为售后失效。
三、制造难点与价值分布
1. 柔轮:薄壁件上的精度与疲劳博弈
谐波减速机的柔轮,是整个传动链里最“吃力”的零件之一。它通常采用高强度、高韧性合金钢,要在薄壁杯形结构上同时保证成形精度、齿部硬度和筒体疲劳韧性。材料洁净度、夹杂物和热处理残余应力,都会影响裂纹是否萌生;精车、滚齿或插齿、喷丸和表面强化,又会改变壁厚均匀性与齿根状态。柔性轴承在周期变形下工作,其滚道、保持架和润滑同样决定噪声和寿命。
2. 摆线轮:多齿啮合背后的热处理与配对
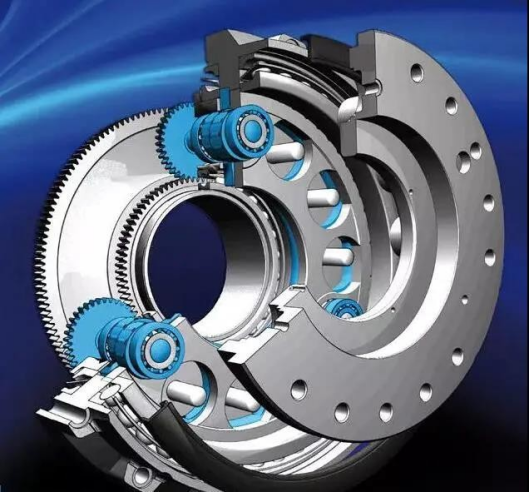
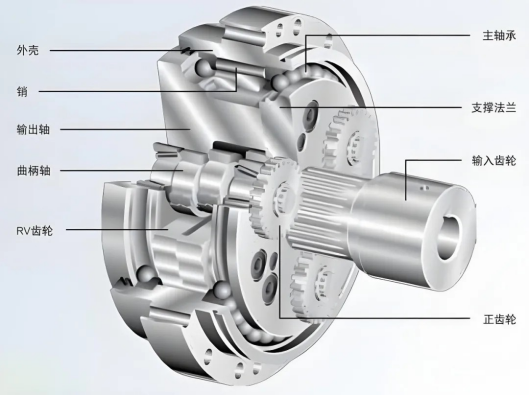
RV 减速机的核心难点,集中在摆线轮、针齿壳、偏心轴、曲柄轴和支承轴承构成的复杂受力系统。摆线轮齿廓误差和针齿孔位置度,直接影响多齿啮合状态;渗碳淬火、氮化或其他表面强化,需要平衡表面硬度、心部韧性和变形量。热处理后的精磨和成组配对,是获得低回差、高刚度的关键,也是设备、工装和经验最密集的环节。
3. 润滑与密封:被低估的寿命变量
润滑与密封常常被放在配角位置,但它对寿命的影响并不小。低温启动时,润滑脂不能过度增大阻力;高速和高负载下,又要求油膜稳定、抗磨和散热。基础油黏度、稠化剂、极压添加剂以及与密封材料的相容性,都会影响温升和寿命。人形机器人靠近人员工作,对渗漏、气味、噪声和维护周期还会提出更细的要求。
4. 测量与台架:量产能力的隐形基础设施
量产测量本身,就是一类关键装备。摆线轮廓、齿向齿形、圆度、同轴度和针齿位置,需要三坐标、齿轮测量中心、圆度仪及专用检具;整机台架则要测传动误差、回差、效率、启动力矩、扭转刚度、噪声、温升和疲劳寿命。只有把测量结果与刀具补偿、热处理批次和装配参数闭环,才能形成可复制的产能。
5. 工艺协同:从齿形到台架的串联能力
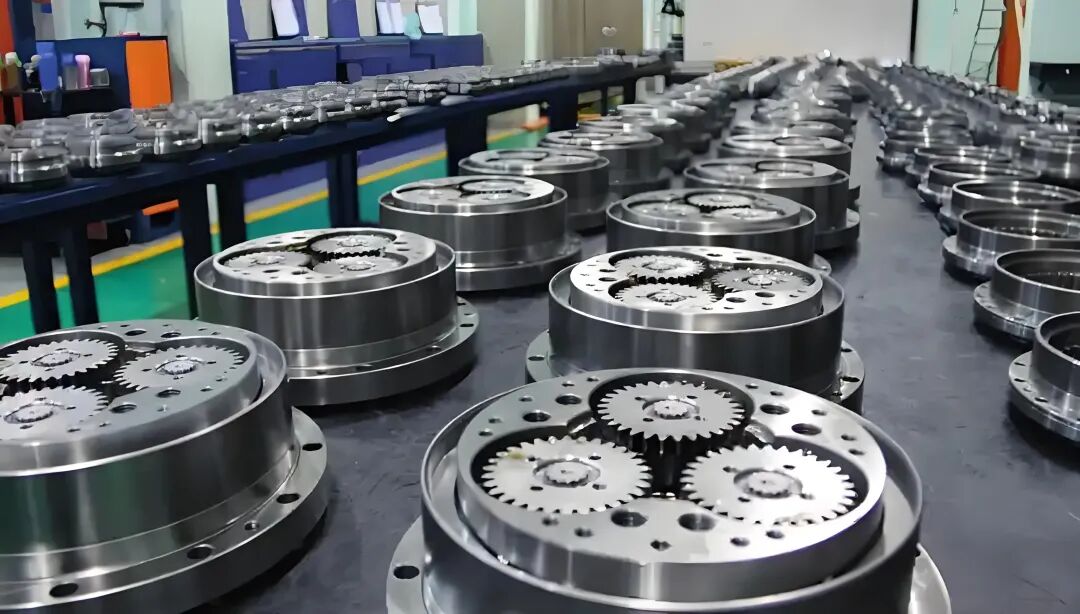
价值并不只来自单一环节,而是来自整条工艺链的协同。齿形设计与误差补偿,依赖谐波共轭齿形、摆线修形、载荷分配和有限元仿真,设计时要把加工偏差、弹性变形、温升与装配预紧纳入同一模型。精密加工设备与刀具,决定磨齿、插齿、车铣复合、摆线轮廓加工及在线测量的尺寸稳定性;专机节拍、刀具寿命和自动补偿,直接影响良率和单位成本。热处理与表面工程,则要在渗碳、淬火、回火、氮化和喷丸之间,找到硬度、韧性、残余应力与变形的平衡点,这是柔轮疲劳和 RV 齿面寿命的重要来源。图3:机器人减速器量产良率——从合金材料、精密加工、热处理到寿命验证的公差链轴承、滚针与润滑密封,共同控制摩擦、承载、噪声与温升,国产化深度取决于整套摩擦副的长期匹配。装配选配与自动化,要求预紧、相位、游隙和同轴度成组匹配;自动装配、测量数据库和序列号追溯,可以把工匠经验转为稳定的批量工艺。性能台架与寿命数据,则直接面对机器人客户最关心的指标:全寿命精度、冲击后回差和温升噪声。覆盖不同载荷谱的台架数据,决定产品能否通过平台认证并持续迭代。
四、企业路径与能力对比
1. 谐波路线与旋转执行器:绿的谐波
绿的谐波的业务覆盖谐波减速机、机电一体化关节、旋转执行器和精密传动零部件。2025年,公司实现营业收入约5.71亿元,并披露国际头部机器人客户批量交付、具身智能需求增长以及旋转执行器等产品推进。其优势在于谐波路线的材料、齿形和量产积累;后续需要重点验证的,是重载寿命、执行器规模交付以及海外客户扩张。
2. RV 规模化路线:环动科技、双环传动
环动科技是双环传动体系内的精密减速机平台,业务覆盖工业机器人 RV 减速机、精密齿轮与传动系统。招股书披露,2025年 RV 减速机产能为13.76万台,产量14.88万台,销量14.14万台,产能利用率108.14%,RV 业务收入约4.03亿元。规模制造和齿轮工艺是其基础,接下来需要跟踪产品结构、海外市场以及轻量化关节的拓展情况。图4:RV减速机内部结构剖面——摆线针轮、曲柄轴与主轴承传动系统
3. RV 专业化路线:南通振康
南通振康的业务涉及 E、C 系列 RV 减速机、精密自动化部件及相关制造能力,产品强调高精度、高刚度、承载和寿命。公司长期服务工业机器人与自动化场景,走的是专业化路线。由于对外披露的最新销量与财务数据相对有限,比较时更适合关注客户验证、规格扩展、产线自动化以及重载场景的运行记录。
4. 装备协同路线:秦川机床、秦川高精
秦川机床与秦川高精的业务,覆盖 RV 减速机研发、生产、销售,以及齿轮加工机床和检测装备。秦川高精披露,产品已形成 E、C、F、RD、N、GS 六大系列、50多个规格和200多个速比,可覆盖5至1000公斤机器人应用。自有装备和测试台有利于形成工艺闭环,关注点主要在有效产能、客户结构和批量成本。
5. 多路线与执行单元:中大力德
中大力德的业务覆盖精密行星、RV、谐波减速机,以及电机、驱动和智能执行单元。2025年,公司精密减速机收入约2.52亿元,智能执行单元收入约3.92亿元,体现出从零部件向组件延伸的趋势。多产品组合适合不同自动化场景,后续需要验证高端减速机的精度寿命、关节模组客户导入以及规模毛利。图5:精密行星减速机实物——覆盖轻载、末端与自动化场景的第三条技术路线
6. 电机与模组协同:亿控智能、TEC 系列电机
在减速机与电机的协同配套环节,亿控智能是一个值得关注的样本。依托超10,000平方米数字化基地与全自动化产线,其 TEC 系列伺服电机涵盖60至180机座号,支持增量/绝对值编码器、制动器自由选配,兼容多摩川协议。品质验证方面,TEC 电机已通过 ISO 9001 与 CE 认证,并完成72小时冷启动与2000公里满载耐久测试,由同济大学博士团队领衔提供从定制化开发到整车系统解决方案的全周期服务。这类具备高转速、低温升、高防护等级的电机产品,在移动机器人与协作机器人关节配套中,正与减速机形成更紧密的模组化协同。
7. 海外技术与市场锚点:Nabtesco、Harmonic Drive Systems、Neugart
海外供应商的业务涉及 RV 类精密减速机、谐波传动和精密行星减速机,为国内企业提供了不同路线的性能与服务基准。它们在长期寿命数据、全球客户协同和高端规格上积累较深。国内企业的机会,来自本地响应、成本、快速定制与关节一体化,但具体份额仍应按产品和客户逐项比较。
国内代表企业横向比较
下表从产品路线、量产基础、核心能力和后续验证重点四个维度,对五组国内代表企业进行对比:
| | | | |
| | | 谐波路线材料、齿形与量产积累;国际头部客户批量交付 | |
| | 2025年RV产能13.76万台,销量14.14万台,产能利用率108.14%;RV收入约4.03亿元 | | |
| | | | |
| RV减速机六大系列50+规格;齿轮加工机床与检测装备 | | | |
| | 2025年精密减速机收入约2.52亿元,智能执行单元收入约3.92亿元 | | |
数据来源:各公司招股书、年报及公开披露信息|统计期间:2025年|口径:公司披露口径
五、后续发展
国内机器人减速机企业的分层,最终取决于谁能把路线选择、材料处理、微米级加工、装配选配、寿命数据与执行器协同变成持续可复制的有效产能。以下为后续重点跟踪方向:工业机器人与人形机器人实际出货对谐波、RV 和行星减速机需求的分拆;绿的谐波旋转执行器、重载谐波产品及海外头部客户的批量进度;环动科技 RV 产能扩张后的利用率、平均售价、产品规格与客户集中度;南通振康主要规格、自动化产线、客户验证与高负载寿命数据;秦川高精六大系列的有效产能、装备自制率和机器人客户导入;中大力德精密减速机与智能执行单元的收入增速、毛利和量产项目;亿控智能 TEC 系列电机在移动机器人舵轮模组及协作机器人关节中的批量配套与耐久验证情况;柔性轴承、主轴承、合金钢、针齿与专用润滑脂的供给和验证变化;传动误差、回差、启动力矩、温升噪声及数千小时寿命的批次统计。