-
By YIKONG
-
2026-09-17 15:28:51
-
技术支持
AGV平稳运行,别只盯驱动轮:亿控智能谈辅助脚轮的安装与养护
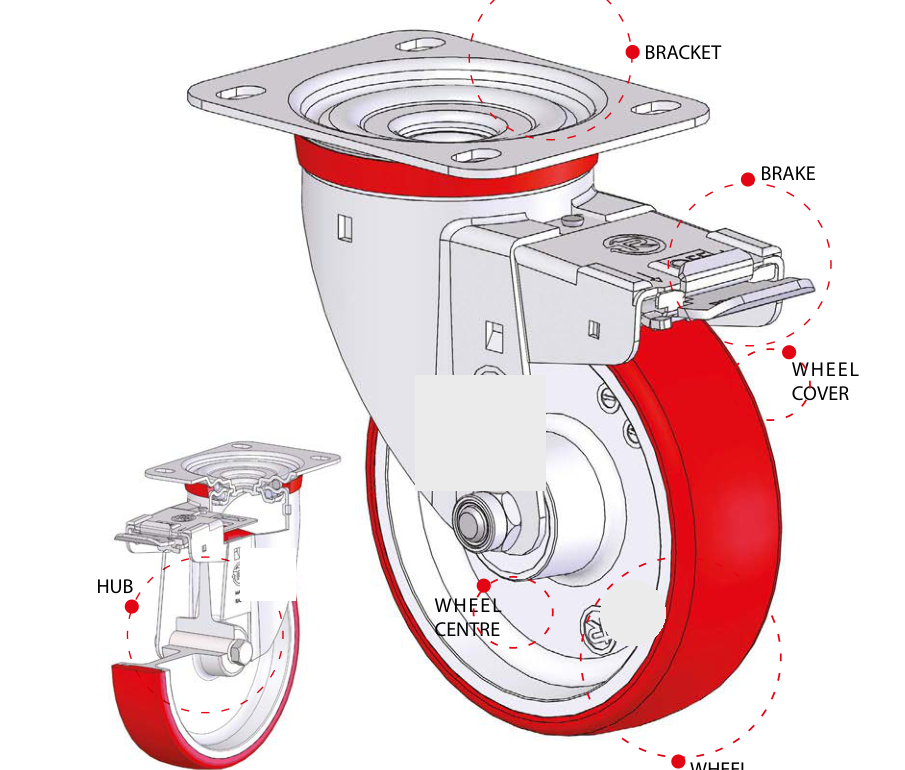
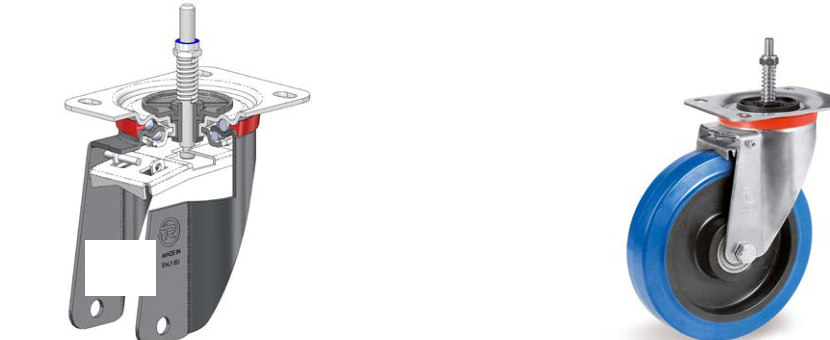
在 AGV/AMR 行走系统中,驱动轮负责牵引、转向与定位,往往是维护重点。但在亿控智能服务客户的过程中,我们发现,很多"跑偏、异响、推行阻力大、制动不稳"的问题,并不只来自驱动轮。作为辅助支撑与随动部件的脚轮,同样直接影响整车姿态、承载稳定性和运行平顺性。换句话说,AGV 驱动轮养护之外,辅助脚轮也必须纳入日常点检与保养体系。只有驱动轮与脚轮状态都稳定,AGV 才能在长期运行中保持平稳、可靠、低故障。下面这份脚轮维护技术指南,结合安装、点检、润滑、制动、清洁、故障处理与更换回收等环节,适合作为官网技术分享或客户维护参考。图 1 辅助脚轮各部位名称——支架、轮子、制动与轮毂是维护关注重点
一、安装:脚轮寿命从装配开始
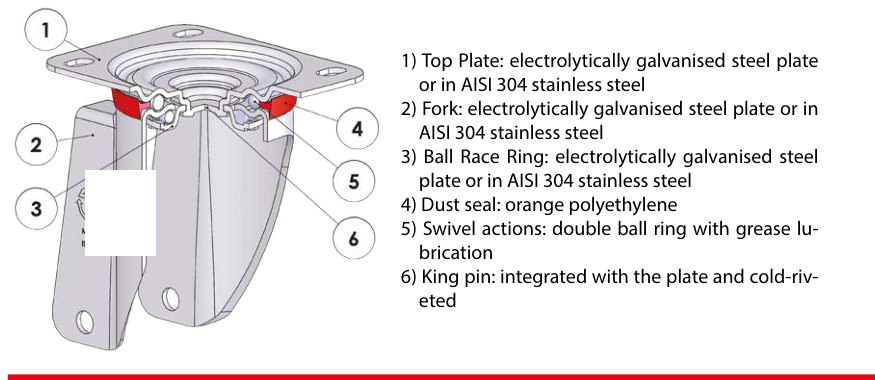
脚轮安装不是简单"拧上去"。安装前,应检查轴组件、螺母、垫圈等连接件的机械强度,是否与载荷和安装方式匹配。脚轮安装方式通常分为悬臂式和叉式,不同方式对轴组件的要求不同,不能混用。轴组件必须水平安装,并垂直于前进方向,同时采取防转措施。安装完成后,应拧紧轴螺母,再确认轮子转动灵活、无卡滞。亿控智能建议,在 AGV 装配 SOP 中,把"轴水平、垂直前进方向、防转、扭矩复紧、转动检查"列为脚轮安装的固定确认项。图 2 万向支架旋转体剖面:顶板、叉腿、滚珠圈、防尘盖与主销支架安装同样关键。安装支架的车体结构必须具有足够刚度,安装面应平整、水平,并保证各支架安装面共面。一般不推荐采用焊接方式连接,优先使用制造商规定的机械紧固方案:
- 采用顶板安装时,使用规定规格和数量的螺钉、螺母、垫圈;
- 带螺纹立杆或螺栓孔的支架,其连接面必须完全贴合设备表面;螺栓孔支架必须使用制造商规定直径的螺栓。
安装面不共面、异物夹入或扭矩不足,都会让脚轮早期磨损,甚至影响 AGV 直线行驶稳定性。
二、点检:按周期管理,恶劣工况缩短
脚轮维护应根据实际工况执行计划维护。重载、高频、高温、潮湿、腐蚀、粉尘多的环境,应缩短检查周期。亿控智能建议客户将脚轮点检与 AGV 驱动轮保养合并管理,形成统一维护台账。
- 车体框架是否有损伤、裂纹或变形,是否影响脚轮连接可靠性;
- 脚轮是否完好、动作正常,有无过大间隙、异常磨损、变形或撕裂;
- 防静电/导电轮应清洁滚动踏面,并定期检查导电性能;
检查项目 | 最大间隔 | 说明 |
车体框架损伤 | 12 个月 | 重点检查裂纹、变形与焊点 |
连接部位紧固 | 6 个月 | 脚轮与车体连接螺栓 |
产品整体状况 | 6 个月 | 间隙、磨损、变形、撕裂 |
制动装置效能 | 3 个月 | 驻车可靠、踏板复位正常 |
产品外观变化 | 6 个月 | 氧化、腐蚀、异物堆积 |
导电性能 | 3 个月 | 仅防静电/导电脚轮 |
轮轴组件紧固 | 6 个月 | 按规定扭矩复紧 |
润滑补充 | 6 个月 | 每次清洗后必须补脂 |
三、润滑:支架旋转体与轮轴承要区别对待
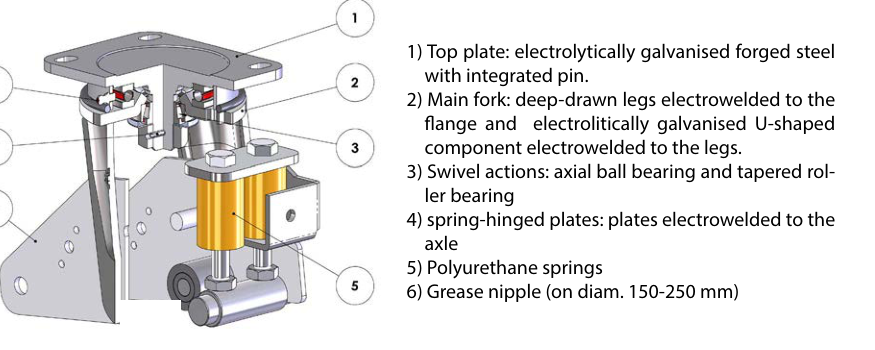
脚轮最需要定期润滑的部位,是支架旋转体,也就是上下两排滚珠圈。对于带有黄油嘴的重型或减震支架,黄油嘴用于向顶板组件内部的滚珠补给润滑脂。对于无黄油嘴的轻型/中型冲压支架,旋转部位出厂时已密封润滑,日常无需自行注脂;若出现旋转发卡,应整体更换支架或交由专业人员处理。图 3 重型/减震支架上的黄油嘴位置(编号 6),用于向旋转滚珠补给润滑脂润滑脂推荐使用多用途矿物油基润滑脂,采用锂皂增稠剂,稠度等级为 NLGI 2 级。不得混用不同品牌、不同基础油或不同稠化剂的润滑脂,以免发生不良反应。常规补脂间隔建议为 6 个月,但必须根据实际工况校核:连续作业、高温、潮湿、多尘或腐蚀环境下应缩短;人工间歇作业、室内清洁环境下可适当延长。特别注意:每次清洗脚轮后,必须重新补充润滑脂,以免残余水分和清洁剂冲走原有油脂。轮内轴承方面,安装在支架上的轮子,其轮内球轴承出厂时已使用类似规格润滑脂预润滑,为 2Z 双面屏蔽式轴承,装配时不在轴上额外加注润滑脂。轮轴承保养可通过拆下轴承外侧金属防尘盖进行;拆卸时如防尘盖受损,必须更换新盖。完成任何维护后,必须将产品恢复到原始装配状态。
四、制动与锁定:驻车可靠,释放回位
制动装置通过脚踏踏板实现驻车,常见类型包括前刹、后刹、中央刹、全刹和方向锁。维护时应检查:踏板动作是否顺畅、锁止是否可靠、释放后是否能完全回位。制动夹紧力可通过 M8 内六角螺钉(配 13 mm 扳手)调整。应根据轮面硬度、磨损程度和使用工况,将夹紧力调到合适值:过松则驻车不可靠,过紧则踏板阻力大、轮面异常磨损。调整后须在实际工况下验证制动效果。对于电动焊接支架上的制动装置,其设计用于平整地面的驻车制动。如发现制动块过度磨损、弹簧失效或踏板变形,应整体更换相应组件。
五、清洁与储存:别让清洗变成损伤
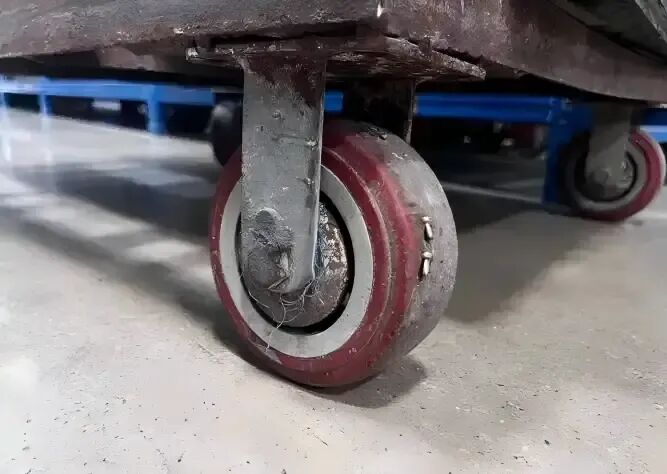
应定期清除轮面、叉腿和旋转部位缠绕的发丝、纤维、碎屑和油污。清洁时使用湿布或中性清洁剂,严禁使用强酸、强碱或强溶剂等化学腐蚀性清洁剂,以免损伤轮面、密封件和电镀层。清洗后应按润滑要求重新润滑。储存方面,产品应存放在通风良好、无过量湿气、温度在 -10 ℃ 至 +40 ℃ 之间并防尘的环境中。严禁长时间暴露在阳光直射下;一般情况下应避免长期存放。产品出厂时采用标准收缩膜包装,用于防尘保护,存放时可保留该包装。
六、常见故障诊断与处理
现象 | 可能原因 | 处理方法 |
转向沉重、发卡 | 旋转体缺脂;防尘盖破损进尘;滚珠圈磨损 | 经黄油嘴补脂;更换防尘盖;磨损严重时更换支架 |
推行阻力明显增大 | 轮面缠绕异物;轮轴承损坏;轮轴未拧紧 | 清除缠绕物;检查/更换轴承;复紧轮轴 |
支架晃动、间隙过大 | 主销铆接松动;滚珠圈损坏 | 停止使用,更换支架 |
制动失效或驻不住 | 制动块磨损;夹紧力未调好;弹簧失效 | 调整 M8 螺钉;更换制动组件/弹簧 |
运行中有异响 | 缺脂;紧固件松动;轮面夹入异物 | 润滑并复紧;清除异物 |
轮面掉块、开裂 | 超载;超温;化学腐蚀;老化 | 更换轮子,核对载荷与环境选型 |
金属件生锈、腐蚀 | 防护层破损;潮湿或腐蚀环境 | 清洁后做防腐处理;腐蚀严重时更换 |
导电脚轮电阻升高 | 踏面沾有油污、灰尘 | 清洁滚动踏面,必要时更换轮子 |
七、备件更换与报废回收
更换任何零件时,应使用与原型号规格一致的原厂备件,包括轮径、轮宽、轴承形式、顶板孔距和制动类型。混用不符规格的备件会改变承载能力、制动性能和安装尺寸,并可能导致保修失效。更换轮子后,必须按规定扭矩拧紧轴螺母,并确认轮子转动灵活、无偏摆。更换支架后,必须按支架安装要求重新固定车体连接。完成任何拆装后,均应将产品恢复到原始装配状态,并做空载试运行确认正常后再投入使用。产品达到使用寿命后,应先将脚轮从设备上拆下,再拆分为支架、轴组件和轮子,以便分类回收。钢制件、不锈钢件、铸铁件可作为黑色金属废钢回收;铝合金件作为有色金属回收;塑料、热塑性橡胶、硫化橡胶件与金属分离后按相应类别回收;热固性树脂和聚氨酯件与金属分离后按当地规定处理;收缩膜包装按低密度聚乙烯回收,木托盘可再利用或回收,纸/纸板包装可回到造纸循环。具体回收程序应符合产品使用地所在地区废弃物管理部门的规定。
结语
AGV 的平稳运行,是驱动轮、辅助脚轮、车体结构与制动系统协同工作的结果。亿控智能在 AGV 驱动轮及行走系统应用中建议:不要只关注驱动轮养护,辅助脚轮同样需要安装规范、周期点检、正确润滑和及时更换。把脚轮纳入 AGV 维护体系,才能让整车跑得更稳、更久、更可靠。